
 点击图片查看原图

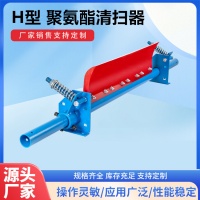
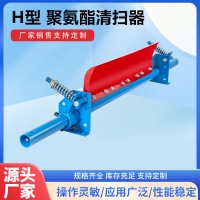
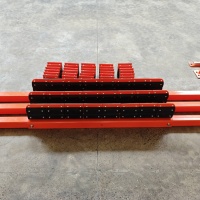
聚氨酯一级H型清扫器厂家定制
H 型聚氨酯头部清扫器完整说明书【说明仅供参考】
一、产品简介
H 型清扫器也叫一级头部清扫器、主清扫器,是带式输送机核心的一道清扫配件,常规安装在机头卸料滚筒位置。依靠弹簧压紧聚氨酯刮刀贴合皮带正面,刮除皮带附着的原煤、砂石、黏土、粉料、矿渣等大部分物料,防止物料回程掉落、滚筒粘黏、皮带跑偏、托辊损坏、现场扬尘。常搭配 P 型、O 型清扫器组合使用,适配煤矿、电厂、砂石、水泥、冶金、港口等绝大多数输送场景,井下可选用阻燃抗静电聚氨酯款。
整体采用分体模块化结构,聚氨酯刮刀可单片更换,配备弹簧自动张紧结构,能够补偿刮刀磨损,长期保证刮刀贴合皮带。本产品只适配单向运转皮带,不可用于双向往返输送带。
二、结构组成
整套清扫器分为五大部件,结构简单坚固,方便拆装维护:
主机横梁 加厚圆管 / 方管焊接主梁,表面喷漆或热镀锌防腐,抗震动不易变形。横梁长度按照皮带宽度定制,中心线可对齐输送带,两端预留支架安装孔。
分段聚氨酯刮刀(易损耗核心件)
主体材质:耐磨聚氨酯,常规硬度 85~92A;黏湿煤泥选用偏软聚氨酯,硬质矿石选用高硬度聚氨酯。
煤矿专用:阻燃抗静电聚氨酯,满足井下防*安全规范。
结构:多块分段拼接,优势为局部磨损单独换单块,不用整体更换,节约耗材。
优势:韧性强,硬度适中,清扫干净,不会划伤输送带胶皮,对比钢板、铸铁刮刀不伤皮带。
双侧弹簧张紧机构 包含压紧弹簧、调节丝杆、锁紧螺母、支撑底座。弹簧提供持续压力,刮刀磨损后弹簧自动往前补偿行程,不用频繁人工调节;可手动拧动螺母统一调节压紧力度。左右两套弹簧须同步调节,避免刮刀偏磨。
固定支架底座 碳钢支架,支持螺栓固定、现场焊接两种安装方式;角度可微调,适配不同机头机架结构。震动较大的重载输送线可加装加固支撑板。
压板紧固件 压板、螺栓、防松螺母,用来牢牢固定聚氨酯刮刀,防止运行时刮刀抖动、翘边脱落。
三、常用规格参数
适配皮带宽度:650、800、1000、1200、1400、1600、1800、2000、2200、2400mm,支持定做。
适用皮带运行速度:≤4.5m/s;皮带速度高于 3.5m/s 建议选用加厚加宽聚氨酯刮刀。
适配环境温度:普通聚氨酯 - 30℃~70℃;耐高温聚氨酯*高 120℃,可输送水泥熟料等高温物料。
标准安装夹角:刮刀接触面与输送带夹角 25°~35°;黏性大的煤泥下调至 18°~22°。
合理压紧量:皮带运转时聚氨酯刮刀被轻微压缩 3~5mm,以贴紧无弹跳为准。
刮刀有效宽度:比皮带总宽窄 50~100mm,避开皮带两侧边缘,防止磨坏皮带挡边。
四、安装位置与标准安装步骤
安装位置
安装在机头卸料滚筒下方,滚筒中心线往下 50~100mm 位置,清扫器水平居中,整体中心线和输送带中心线完全重合。
安装流程
安全操作:设备停机、断电挂牌上锁,确认皮带完全静止,禁止带电作业。
定位固定:将两侧支架固定在输送机机头机架,保证横梁水平、无倾斜。机架震动大务必加固焊牢。
安装刮刀:把分段聚氨酯刮刀依次卡入横梁卡槽,用压板均匀压紧,所有刮刀端面齐平,无翘边、松动。
角度与张力调节:同步调节左右丝杆弹簧,保证整条刮刀均匀贴合皮带,两侧压紧力度一致。禁止压力过大硬顶皮带。
空载试运转:开机空转 10 分钟,检查无尖锐异响、刮刀无弹跳、皮带无异常划痕。空载正常后再带料试运行。
五、核心优势
清扫效率高:一级主清扫,可清理皮带 90% 以上附着物料,从源头减少回程撒料。
保护输送带:柔性聚氨酯材质,不会刮伤皮带橡胶面,相比金属刮刀大幅降低皮带修补成本。
自动补偿免频繁调试:弹簧持续补压,刮刀慢慢磨损也能保持贴合,减少日常调节工作量。
维护成本低:刮刀分段式,哪块磨损更换哪块,不用整体更换整套清扫器,停机时间短。
耐粉尘耐潮湿:聚氨酯防水耐潮,不易生锈老化,适配露天、井下多粉尘潮湿工况。
六、适用工况分类选型
普通井上电厂、洗煤厂、砂石干料:常规耐磨聚氨酯 H 型清扫器。
煤矿井下巷道:阻燃抗静电聚氨酯 H 清扫器,具煤*资质,防静电防*斯*险。
大块花岗岩、铁矿石、高速重载皮带:选用重型加厚 H 清扫器,搭配高硬度聚氨酯。
高湿黏土、煤泥多的输送线:软质聚氨酯,调小安装角度,提升黏料清理效果。
七、日常维护、巡检及更换标准
每班巡检内容
观察清扫效果,皮带残留物料变多,一般是刮刀磨损或者弹簧松动。
倾听运行噪音:出现刺耳摩擦声 = 压紧力太大;有撞击声响 = 刮刀松动、卡入石块。
清理刮刀缝隙结块煤泥、砂石,硬块极易磨破皮带。
每周保养
全部紧固支架、压板、弹簧锁紧螺丝,防止震动松脱。
复查左右弹簧张力,刮刀磨损后统一补调行程。
检查横梁有无变形、焊缝开裂。
刮刀更换条件
聚氨酯耐磨层剩余厚度不足 5mm,*须更换,防止金属压板接触刮坏皮带。
刮刀开裂、分层、掉块、老化发硬,及时换新。
刮刀单边严重偏磨,无法通过调张力修正,整组刮刀更换。
简易换刀步骤
停机断电→松开弹簧压力→拆除压板螺栓→取出旧刮刀→装入新聚氨酯刮刀→找平锁紧压板→重新调弹簧压力→试机。
八、常见故障处理
表格
|
故障问题 |
主要原因 |
解决办法 |
|
清扫不干净,皮带带料多 |
弹簧压力不足;安装角度不对;刮刀磨损 |
拧紧弹簧;重新校准夹角;更换刮刀 |
|
皮带出现划痕、胶皮磨损严重 |
压紧力过大;刮刀有毛刺;金属底座蹭皮带 |
调松弹簧;打磨刮刀;立刻更换刮板 |
|
刮刀单边磨损严重 |
清扫器安装歪斜,左右弹簧力度不一样 |
校正居中,两侧弹簧同步调节 |
|
刮刀频繁跳动、震动大 |
机架固定不牢;皮带抖动剧烈 |
加固支架;加装机头压带托辊 |
九、使用
H 型清扫器仅限单向皮带使用,皮带反转会掀翻、撕裂刮刀。双向皮带选用 N 型可逆清扫器。
不可为追求清扫效果无限压紧弹簧,压力过大会加速皮带和刮刀磨损,增大电机负荷。
皮带带有金属机械接头的位置,避免硬质刮刀猛烈撞击接头,容易崩刀、划伤皮带。
井下严禁使用普通聚氨酯,*须使用阻燃抗静**产品。
禁止将横梁完全焊死,后期刮刀磨损没有调节余量。
十、配套推荐方案
H 型头部清扫器(一级)+P 型回程清扫器(二级)+V型空段清扫器(尾部)三级搭配,同时配合导料槽、防溢裙板、缓冲床、挡尘帘,实现清扫、缓冲、密封抑尘整套落地,减少撒料、扬尘、皮带损耗。【信息来源AI,说明仅供参考,详情联系我们,谢谢】