
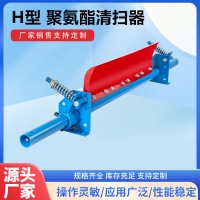
 点击图片查看原图

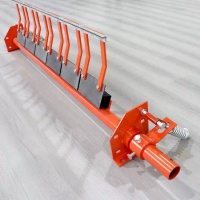
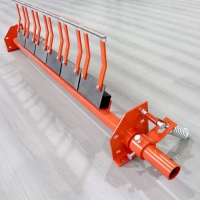
一级H型合金清扫器厂家定制
H 型一道合金清扫器 使用说明书
1、产品概述
H 型一道合金清扫器为带式输送机头部一级粗清扫设备,安装于头部卸载滚筒正压区,用于刮除皮带工作面粘附的煤块、矿料、熟料、煤泥、结块等厚层残留物料,减少回程带料、滚筒粘料、皮带跑偏、物料撒漏等问题,常与二道聚氨酯 / 合金清扫器配合使用,实现一粗一精清扫效果。 广泛适用于煤矿、电厂、水泥厂、焦化、砂石、冶金等重载工矿,适配 DTⅡ、DTⅡ(A) 系列皮带输送机,适配带宽 500 2400mm。
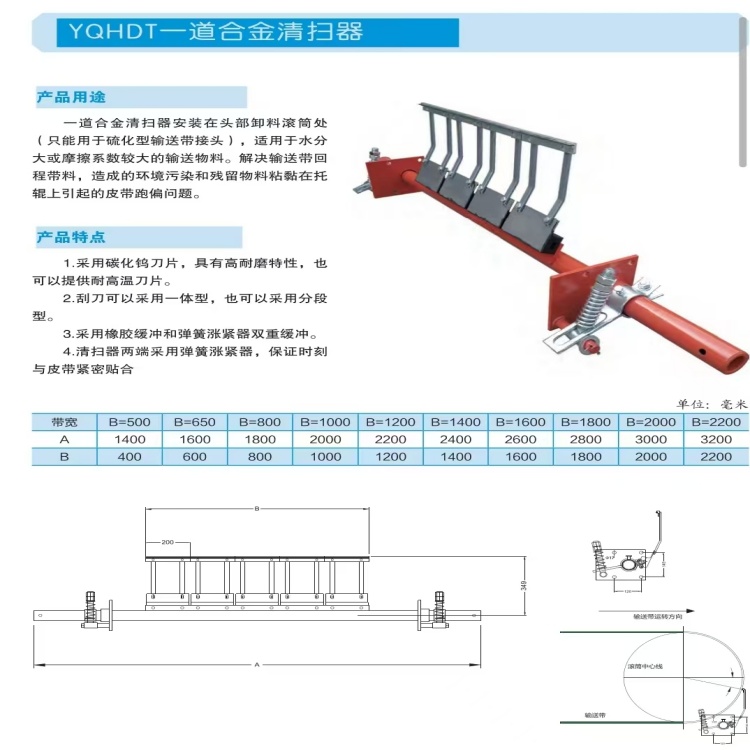
2、结构组成
整机包含:主横梁总成、分体式碳化钨合金刀块、浮动刀座、弹簧涨紧调节机构、左右安装支架、紧固件配件包。
合金刀头:碳化钨硬质合金,HRA88 92,耐磨抗冲击,分体独立浮动,单块损坏可单独更换,无需整体拆卸刀排。
浮动缓冲机构:遇到皮带接头、凸起异物可自动退让,避免硬性刮伤皮带,过后自动复位贴合皮带面。
弹簧涨紧组件:恒定压力补偿,自动补偿刀头磨损、皮带抖动带来的间隙变化。
3、主要技术参数
表格
|
项目 |
参数 |
|
适配带宽 |
B500 B2400mm |
|
适用带速 |
≤4.5m/s |
|
刀头材质 |
碳化钨硬质合金 |
|
环境温度 |
-30℃~+200℃ |
|
皮带接头 |
优先硫化接头;机械扣接头必须选用分体浮动款清扫器 |
订货需提供:皮带带宽、滚筒直径、带速、物料类型、皮带接头形式。
4、安全注意事项
安装、检修、更换配件必须停机断电、挂牌上锁,严禁设备运行状态下靠近清扫器。
皮带存在大面积撕裂、凸起金属铆钉、严重破损时禁止投入使用,防止损坏刀头与皮带。
压紧力遵循宁松勿紧原则,压力过大加速皮带、刀头磨损,压力过小清扫不干净。
禁止在清扫器上踩踏、堆放杂物;检修完成确认无工具遗留后方可开机。
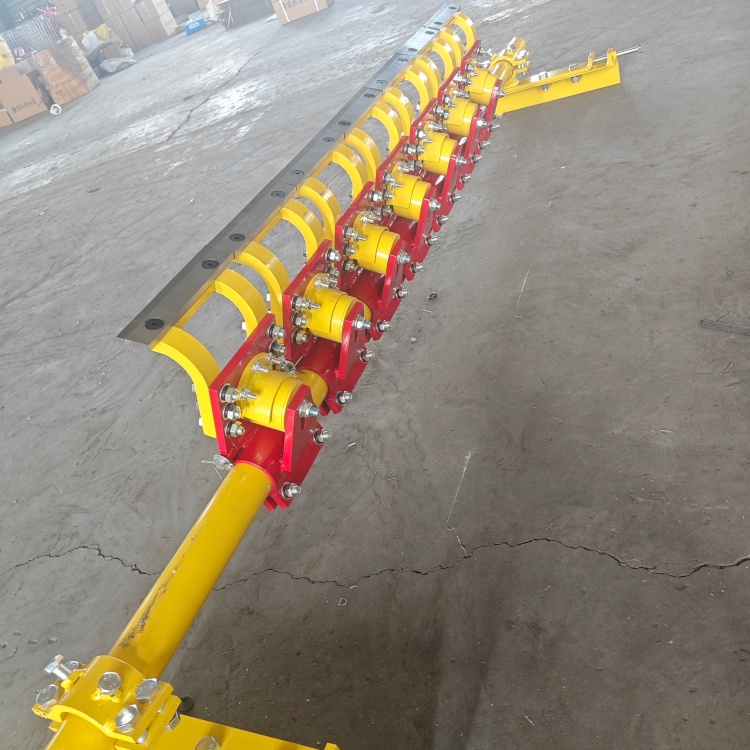
5、安装步骤
开箱核对:对照装箱清单清点主机、支架、弹簧组件、螺栓配件,检查刀块有无磕碰损坏。
确认安装位置:安装在头部卸载滚筒下方正压区,物料抛出完成之后、皮带进入回程段之前的位置。
固定支架:将两侧安装支架焊接 / 螺栓固定在输送机头部机架横梁,保证支架水平,预留上下调节行程。
吊装清扫器主机,将横梁两端装配到两侧支架,初步带上螺栓不锁紧。
角度调节:刀头与滚筒切线夹角控制15° 20° 向下倾斜;角度过小易翻刀,角度过大刮伤皮带且清扫效果差。调整横梁,保证合金刀块同时轻微接触皮带表面,无一端悬空、一端压紧现象。
涨紧调试:调节两侧弹簧涨紧机构,使刀头均匀贴合皮带;以皮带运行后,表面厚层物料可刮除干净、无明显刀头啃咬皮带噪音为准。
全*调节到位后锁紧所有紧固件,手动盘车皮带一周,确认无卡滞、无剧烈撞击,再空载试机。
6、调试要点
整机横梁必须与滚筒轴线平行,刀排全长均匀接触皮带。
弹簧压缩量不宜过大,以刮净物料为准,不要强行压死皮带。
空载运行观察:无异常撞击异响,无皮带抖动划伤;再进行带载工况测试。
若出现翻刀、刮不净、皮带损伤,停机重新调整角度与涨紧压力。
7、维护保养
日常巡检(每班):观察清扫效果,有无异响、刀块崩缺、螺栓松动;发现异常及时停机处理。
每周检查:检查弹簧涨紧状态、紧固件紧固情况;刀块磨损情况。
刀块更换:合金刀头磨损超过原高度 2/3 必须更换,失去自锐性后极易划伤皮带。分体式可单块更换,无需拆除整台清扫器。
定期润滑:转动销轴、调节丝杆定期涂抹防锈润滑脂,防止锈蚀卡滞。
长期停机时,建议释放弹簧压力,使刀头脱离皮带,避免长期静态压痕损伤皮带橡胶面。
8、常见故障及排除
表格
|
故障现象 |
可能原因 |
处理方法 |
|
清扫不干净,皮面带料 |
涨紧压力不足;角度不对;刀头磨损严重 |
调大弹簧压紧力;重新校正安装角度;更换磨损刀块 |
|
刀头频繁崩损断裂 |
压力过大;皮带有金属凸起、大块硬物冲击 |
降低涨紧压力;处理皮带异物;确认是否需要浮动款 |
|
皮带划伤、起毛 |
角度过大;压力过大;刀块崩口毛刺 |
重新调角度、释放弹簧压力;更换损坏刀块 |
|
单边清扫效果差 |
横梁不平行,一侧未接触皮带 |
校正横梁水平,两侧同步调节涨紧 |
9、备件清单
合金刀块、浮动刀座、弹簧组件、调节丝杆、紧固螺栓。
合格证附本说明书内,妥善保存,便于后期采购备件。
如果你需要,我可以把这份说明书精简成简易版(用于随货小册),或者生成产品宣传页文案,工作任务模式还可以配套做产品参数表、安装提示配图文案,要不要使用?